Azərbaycan
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Polad konstruksiyaların istehsalı texnologiyasının təhlili
Ⅰ. Ümumi baxış
Polad konstruksiyaların istehsalıdizayn çertyojlarının fiziki struktur komponentlərə çevrilməsi prosesidir. Onun əsas məqsədi poladın bölmə xassələrini əsasən dəyişməz saxlamaqla, zavod istehsalı prosedurları vasitəsilə dizayn tələblərinə uyğun olaraq polad materialları ixtisaslı polad konstruksiya elementlərinə çevirməkdir.
Polad konstruksiyaların istehsal texnologiyası ümumiyyətlə mexaniki istehsal texnologiyasına bənzəyir. Bununla belə, polad konstruksiya məhsullarının son nəticədə tikinti sahələrində yığıldığını nəzərə alsaq, onun prosesləri dəqiqliyə nəzarət və deformasiyanın qarşısının alınmasına daha çox diqqət yetirir.
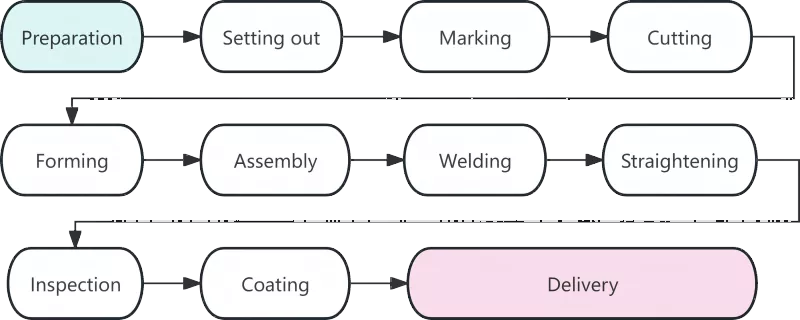
Ⅱ. Polad Konstruksiyaların İstehsalı Proseslərinin Flow Diaqramı
Ⅲ. Hər bir İş Prosedurunun Ətraflı Təhlili
|
Proses |
Təsvir |
|
Materialın hazırlanması |
Materialın hazırlanması polad konstruksiya istehsalının başlanğıcını qeyd edir və onun keyfiyyəti bütün sonrakı iş prosedurlarına birbaşa təsir göstərir. Bu mərhələdə əsas vəzifələrə materialın qəbulu, düzəldilməsi və səthin təmizlənməsi daxildir. Polad materiallar fabrikə gəldikdən sonra onların material sertifikatları faktiki məhsullarla müqayisədə yoxlanılmalıdır. Əsas konstruksiya komponentlərində istifadə olunan poladlar üçün kimyəvi tərkibi və mexaniki xassələri üzrə təkrar yoxlama aparılmalıdır. Daşınma zamanı yaranan deformasiyaya uğramış poladlar rulonlu düzəldicilər və ya hidravlik doska maşınları ilə düzəldilməlidir. Təcrübə göstərir ki, boşalma zamanı ölçü xətalarının təxminən 80%-i düzəldilməmiş xammaldan qaynaqlanır. |
|
Loftinq |
Lofting polad konstruksiya istehsalında dəqiqliyə nəzarət üçün ilk kritik addımdır. Xüsusi platformalarda və ya plan cədvəllərində texniki işçilər hissələrin formalarını müəyyən etmək üçün dizayn təsvirlərinə uyğun olaraq 1:1 nisbətində tam miqyaslı komponent birləşmələri və konturları çəkirlər. Rəsm ölçülərinin yoxlanmasına əlavə olaraq, müvafiq proseslərin tələb etdiyi kimi, qaynaq büzülməsi ehtiyatı qorunmalıdır. Ümumiyyətlə, hər qaynaq qaynağı üçün 1 ilə 1,5 millimetr arasında bir ehtiyat ayrılmalıdır. |
|
İşarələmə |
Qrafik kimi də tanınan işarələmə polad plitələrdə və bölmələrdə komponent konturları üçün deşik mövqelərini və emal xətlərini qeyd etmək üçün şablonlardan istifadə proseduruna aiddir. Materialdan istifadəni maksimum dərəcədə artırmaq üçün "əvvəl böyük hissələr, sonra kiçik hissələr" prinsipinə əməl olunur. Optimallaşdırılmış tərtibat sayəsində ümumi materialdan istifadə dərəcəsi 85%-dən çox ola bilər və yuva optimallaşdırmasından sonra hətta 92%-i keçə bilər. |
|
Kəsmə |
Kəsmə xammalın işarələnmiş xətlər üzrə ayrı-ayrı hissələrə ayrılması prosesidir. Əsas kəsmə üsullarına qaz kəsmə, plazma kəsmə və lazer kəsmə daxildir. Rəqəmsal idarəetmə kəsmə texnologiyasının geniş tətbiqi polad konstruksiyaların hazırlanmasının dəqiqliyini və səmərəliliyini artırmışdır. Bəzi kəsilmiş səthlər ikincil kənar emal olmadan birbaşa qaynaq üçün uyğundur. |
|
formalaşdıran |
Əyri şüalar və əyilmiş borular kimi qeyri-xətti komponentlər soyuq əyilmə və ya isti əyilmə yolu ilə formalaşdırılmalıdır. Soyuq əyilmə otaq temperaturunda aparılır və ümumi əyri komponentlərə tətbiq olunur. İsti əyilmə üçün, poladlar əyilməzdən əvvəl 900-1100 ° C-ə qədər qızdırılır, bu, qalın plitələr və ya kiçik əyilmə radiuslu komponentlər üçün qəbul edilir. |
|
Məclis |
Montaj dedikdə, çertyojların tələb etdiyi kimi işlənmiş hissələrin birləşdirilməsi və onların yapışqan qaynağı ilə müvəqqəti bərkidilməsi nəzərdə tutulur. Standart montaj proseduru aşağıdakı kimidir: Flanş plitələrinin birləşmə tikişlərini üyüdün → Lövhələr üzərində çapaqları çıxarın → Yığma maşını ilə dəqiq yerləşdirməyə nail olun → Birtərəfli T-bölməli poladın tam yığılması → Montajı çevirin və ümumi formalaşdırmanı tamamlayın. |
|
Qaynaq |
Qaynaq yüksək texniki tələblərə və ciddi keyfiyyətə nəzarətə malik polad konstruksiyaların istehsalında əsas prosedurdur. Ən çox istifadə edilən qaynaq üsullarına avtomatik sualtı qövs qaynağı, CO₂ qazla qorunan qaynaq və qorunan metal qövs qaynağı daxildir. |
|
Düzləşdirmə |
Qaynaq zamanı yaranan istilik gərginliyi komponentin deformasiyasına səbəb olacaq ki, bu da orijinal həndəsi formanı bərpa etmək üçün düzəldilməklə aradan qaldırılmalıdır. Common straightening methods include mechanical straightening, flame straightening and combined straightening. Eyni mövqedə isitmə üç dəfədən çox aparılmamalıdır və həddindən artıq istiləşmə qəti qadağandır. |
|
Yoxlama |
Bütün istehsal prosesini keçərək, yoxlama məhsulun keyfiyyətinə əsas zəmanət kimi xidmət edir. Mərhələli yoxlama əsasən xammalın yoxlanılmasını, prosesdaxili yoxlamanı və qaynaqdan sonrakı yoxlamanı əhatə edir. Qaynaqların içərisində çatlar və natamam qaynaşma kimi ölümcül qüsurlara icazə verilmir. |
|
Kaplama |
Kaplama polad konstruksiyaların korroziyaya qarşı və yanğından mühafizəsini təmin edir. Standart örtük sistemi üç təbəqədən ibarətdir: sinklə zəngin epoksi astar, epoksi suşu dəmir ara qat və poliuretan və ya flüorokarbon üst qat. Yanğına davamlı örtük bir neçə nazik təbəqədə tətbiq edilməlidir. The ambient temperature for coating operation shall be no lower than 5°C, the relative humidity shall not exceed 85%, and the surface temperature of steel shall be at least 3°C higher than the dew point. |
|
Fabrikdən çatdırılma |
Çatdırılma polad konstruksiya istehsalının son mərhələsidir. Son yoxlamadan keçən komponentlərə unikal seriya nömrələri və markalar veriləcəkdir. Komponentlər quraşdırma ardıcıllığına uyğun olaraq qruplara yığılmalıdır. Kaplama cızıqlarının qarşısını almaq üçün komponentlər arasında taxta bloklar və ya rezin contalar yerləşdirilməlidir. |
IV. Müasir Polad Konstruksiya İstehsal Texnologiyasının İnkişaf Meyilləri
Müasir polad konstruksiyaistehsalın dəqiqliyini və səmərəliliyini artırmaq üçün istehsal getdikcə daha ağıllı və mexanikləşdirilmişdir. Rəqəmsal idarəetmə texnologiyası, avtomatik qaynaq, BIM tətbiqi və əvvəlcədən montaj üçün virtual simulyasiya sənayenin gələcək inkişaf meyllərini təmsil edir.
Polad konstruksiya istehsalı bir-biri ilə sıx əlaqəli prosesləri, yüksək dəqiqlik tələblərini və ciddi keyfiyyətə nəzarəti özündə əks etdirən tam sistemdir. Dizayndan tutmuş örtüyə qədər hər bir prosedur hazır məhsulların keyfiyyətinə birbaşa təsir göstərir. İntellektual texnologiyaların geniş tətbiqi ilə polad konstruksiyalar üçün daha sərt standartlar qəbul ediləcək və məhsul keyfiyyətinin daha da yaxşılaşmasına səbəb olacaqdır.
Əlaqədar Xəbərlər
- Polad Çərçivə Atlı Stabil Tikintisi üçün Uyğun Ölçüsü Necə Seçmək olar?
- Yerində Polad Konstruksiya Montajı + İnteqral Qaldırma Tikintisi İş Akışı + Əsas Mülahizələr
- Niyə müasir yaşayış üçün ikiqat qatlı prefabrik polad çərçivə ev tikintisini seçməlisiniz?
- Polad Konstruksiya Fabriki Binalarının Dizaynı və Tikintisi üçün Doqquz Əsas Nöqtə
- Polad Konstruksiya Toyuq Anbarının Tikintisi Quşçuluq Təsərrüfatlarının İdarə Edilməsini Necə Təkmilləşdirə bilər?
- "Lokomotiv üslublu" sənaye binaları: 3 mərtəbəli ofis polad və ya beton olmalıdır?
Mənə bir mesaj buraxın