Azərbaycan
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
EIHE Polad Strukturunun Qutu Sütununun Emal axını və Mühəndislik Tətbiqi Nailiyyətləri
I. Ümumi tərtibat rəsmisi
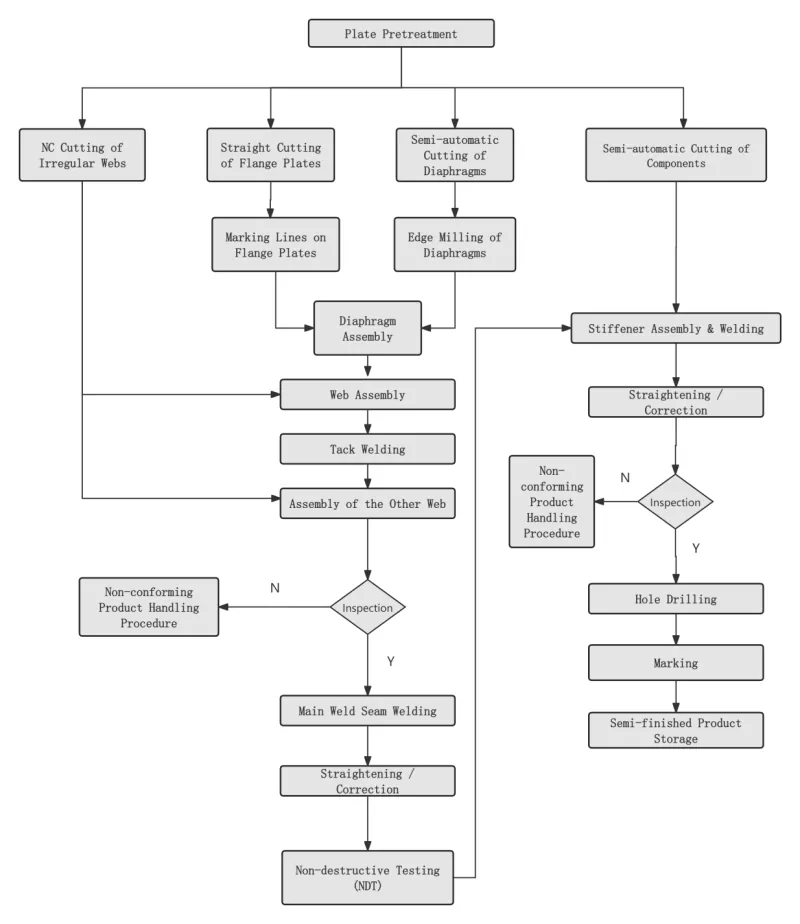
Ⅱ. Əsas Proses
|
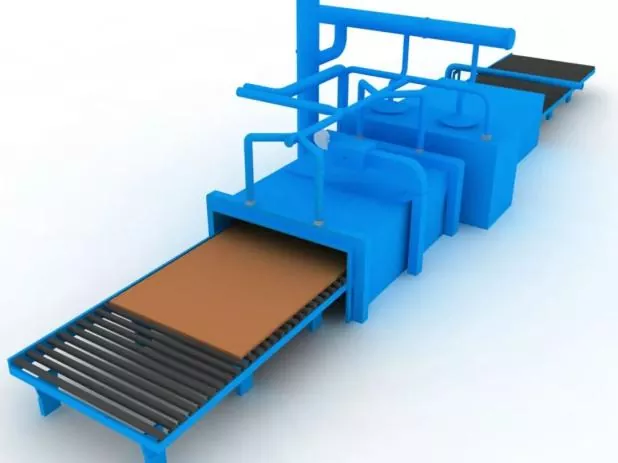
Addım 1 Polad Plitə Səthinin İlkin Təmizlənməsi |
Polad plitələrin boşaldılmasından əvvəl dizayn və ya proses tələblərinə uyğun olaraq aparılır. |
|
|
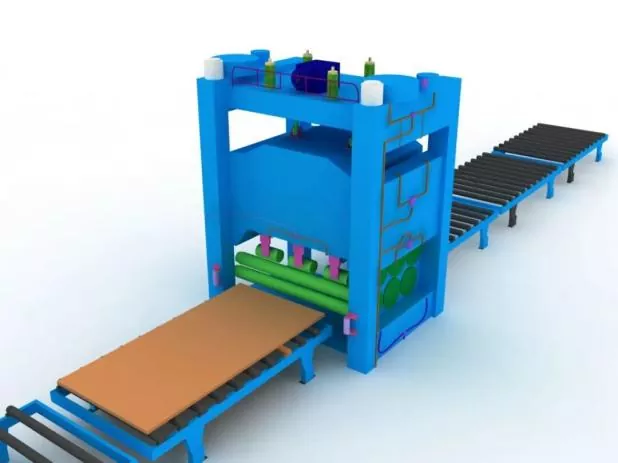
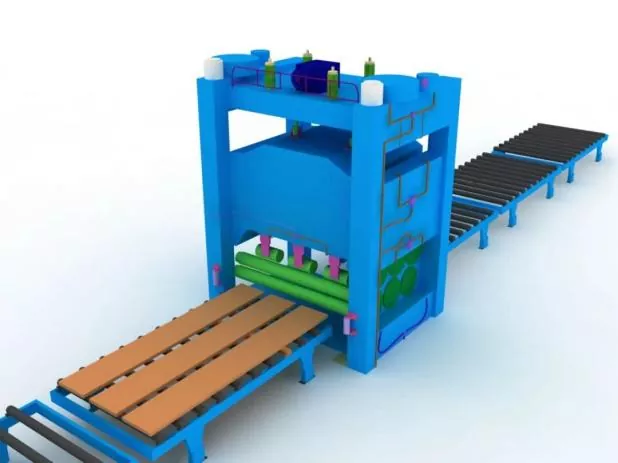
Addım 2 Polad Plitələrin Düzləşdirilməsi |
Ümumi düzəldilmə, boşqabın düzgünlüyünü təmin etmək və polad lövhənin daxili qalıq gərginliyini aradan qaldırmaq üçün polad lövhənin ilkin işlənməsindən sonra aparılmalıdır. |
|
|
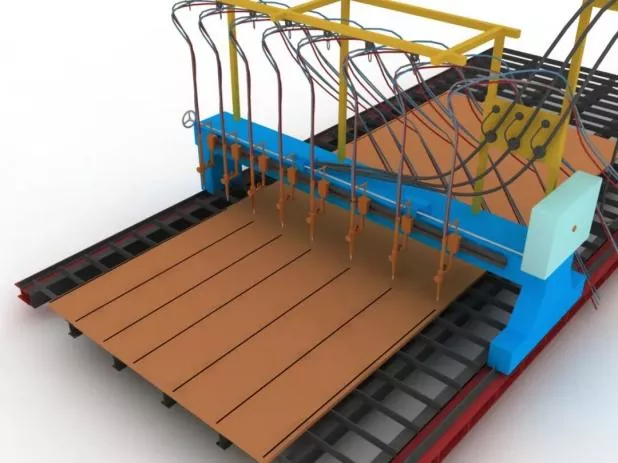
Addım 3 Hissələrin Kəsilməsi və Boşaldılması |
Kəsmədən əvvəl kəsici maşını tənzimləyin, nozzle modelini təsdiqləyin və hava təzyiqinin sabitliyini yoxlayın. |
|
|
Kəsmə zamanı əvvəlcə polad təbəqənin kəsici tikişini əvvəlcədən qızdırın və kəsmə sürətinə ciddi nəzarət edin. |
||
|
Addım 4 hissələrin ikinci dərəcəli düzəldilməsi |
Montaj dəqiqliyini təmin etmək və polad plitələrin daxili qalıq gərginliyini azaltmaq üçün polad boşqab boşaldıqdan sonra yerinə yetirilir. |
|
|
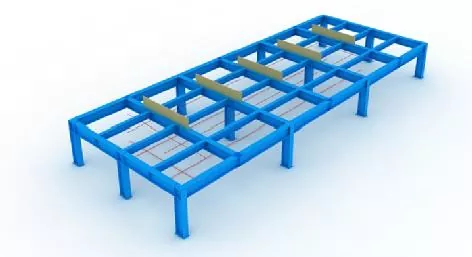
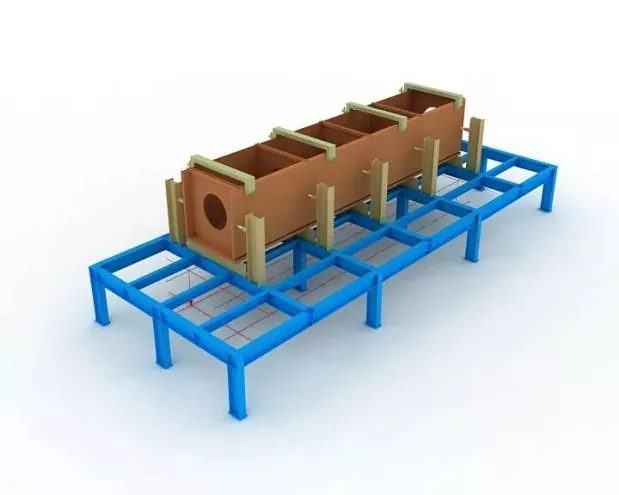
Addım 5 Dizəklərin və Layout Xətlərinin Ayarlanması |
Quraşdırmadan əvvəl, ilk növbədə, layout xətləri və dayaqlar quraşdırılmalıdır. |
|
|
Yığmanın quraşdırılması zamanı üst açılışın üfüqi səviyyəsi təmin edilməli, kifayət qədər sərtlik və möhkəmlik təmin edilməlidir. |
||
|
Bütün dayaqlar və layout xətləri yalnız təyin olunmuş işçilər tərəfindən yoxlanıldıqdan və təsdiq edildikdən sonra istifadəyə verilə bilər. |
||
|
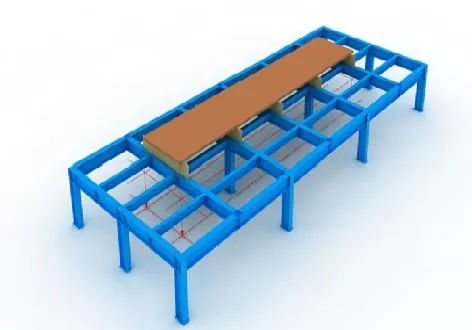
Addım 6 Aşağı Panelin Yerləşdirilməsi |
Plumb bob və layout xətləri ilə dəqiq şəkildə yerləşdirilmişdir. |
|
|
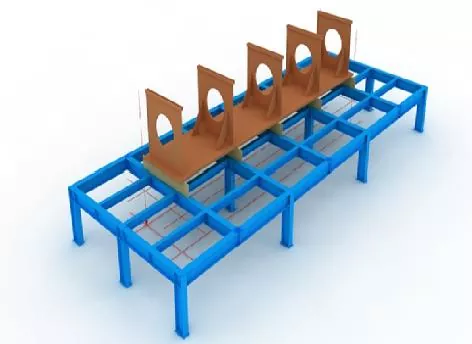
Addım 7 Diafraqma Quraşdırması |
Diafraqmaların yığılmasından əvvəl, aşağı paneldə yerləşdirmə xətlərini qeyd edin və xətlərin hər iki tərəfindəki üzən pasları daşlama çarxı ilə çıxarın. |
|
|
Diafraqmalar qurulduqdan sonra onları yapışqan qaynaqla düzəldin. |
||
|
Addım 8 Veb Assambleya |
Şəbəkə yığıldıqdan və keyfiyyətə uyğunlaşdırıldıqdan sonra onu domkratla diafraqmaya möhkəm bağlayın, sonra qaynaqla bərkidin.
|
|
|
Addım 9 Üst Panel Yığılması |
Plumb bob ilə yuxarı panelin dəqiq yerləşdirilməsini tamamlayın, sonra yapışqan qaynağı ilə düzəldin. |
|
|
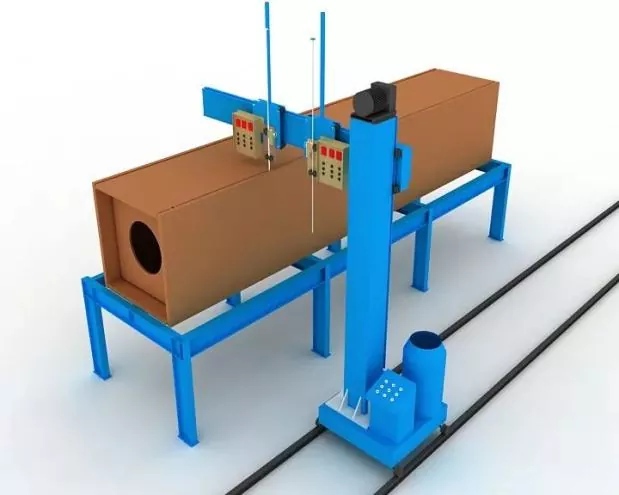
Addım 10 Diafraqma elektroslak qaynağı |
Diafraqmalar üçün birtərəfli elektroşlak qaynağı qəbul edilir. |
|
|
Qaynaq zamanı elektroşlak qaynaq deşiklərinin yuxarı və aşağı açılışlarında qövsün işə salınması və söndürülməsi üçün mis qollar quraşdırılmalıdır. |
||
|
Qaynaq cərəyanı və gərginliyi bütün qaynaq prosesində ciddi şəkildə nəzarət edilməli və şəbəkədə elektroşlak qaynaq sahəsinin rəng dəyişikliyini müşahidə etməyə diqqət yetirilməlidir. |
||
|
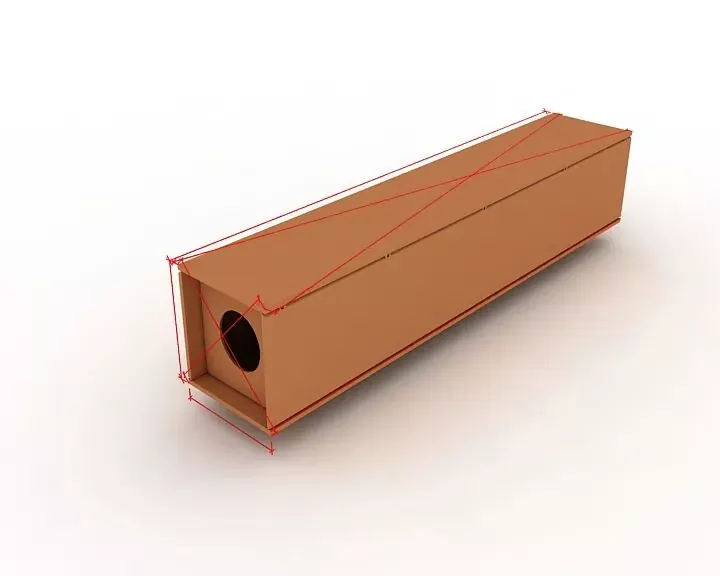
Addım 11 Ümumi Təftiş |
Yoxlama zamanı diqqəti komponentin uzunluğunun, diaqonal ölçülərinin və son bölmə ölçülərinin dizayn və spesifikasiya tələblərinə uyğun olub-olmadığını yoxlamağa yönəldin və bütün dözümlü olmayan hissələri düzəltməyə çalışın. |
|
|
Addım 12 Frezləməni bitirin |
Quraşdırma və qaynaqdan sonra son üzünü dəyirman. |
|
|
Üzvlərin hamarlığına və uc səthlə freze kəsicisi arasında paralelliyə zəmanət verin. |
||
|
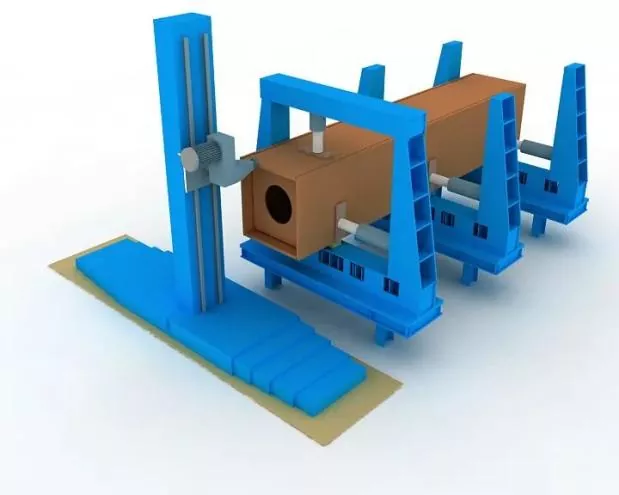
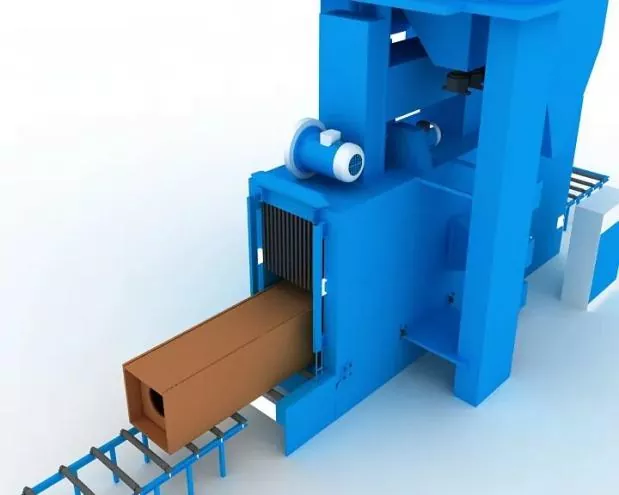
Addım 13 Qumlama və Pas Təmizləmə |
Qaynaqdan sonra tələb olunduğu kimi, qum partlaması ilə pasın təmizlənməsini tamamlayın, sonra örtük konstruksiyasına keçin. |
|
Ⅲ. Quraşdırma, Yerləşdirmə və Qaynaq üçün spesifikasiyalar
|
Montaj dəqiqliyi |
Montaj zamanı: ● Qaynaq deformasiyasına nəzarət etmək üçün müvafiq məhdudiyyətlər qəbul edilməlidir. ● Qaynaq büzülməsi üçün icazələr və ağlabatan əks deformasiya komponent ölçülərinə nəzarət etmək və düzgün formanı təmin etmək üçün qorunmalıdır. |
|
Qaynaqlanmış birləşmələrin istehsalı və yığılması üçün icazə verilən kənarlaşmalar, eləcə də konstruksiya komponentlərinin ölçülərinə görə tolerantlıqlar Polad Konstruksiyaların Tikinti Keyfiyyətinin Qəbul Edilməsi Məcəlləsinin (GB 50205) tələblərinə uyğun olmalıdır. |
|
|
Montaj yerləşdirmə qaynağı |
O, yarı avtomatik bərk məftilli qaz metal qövs qaynağı (GMAW) ilə həyata keçirilməlidir. |
|
Qaynaqçı |
Quraşdırma plitələrinin qaynaqlanması ilə məşğul olan qaynaqçılar Binanın Polad Konstruksiyalarının Qaynaqlanması Texniki Şartnaməsində (JGJ81) göstərilən müvafiq ixtisas sertifikatlarına malik olmalıdırlar. |
|
Yapışqan qaynaqların mövqeyi |
Yapışqan qaynaqların yeri: Yapışqan qaynaqları formal qaynaqların başlanğıcından və bitməsindən qaçmalı, künclərə, kənarlara, uclara və struktur möhkəmliyinə və işlənmə qüsurlarına meylli digər kritik sahələrə yerləşdirilməməlidir. |
|
T-birləşmələr üçün yapışqan qaynaq: Hər iki tərəfdən simmetrik olaraq aparılmalıdır; eyni zamanda, yivin içərisində yapışqan qaynağından mümkün qədər qaçınılmalıdır. Tam nüfuz edən yiv qaynağı üçün: Arxa qazma üçün yivdə yapışqan qaynaq edilməlidir, məsələn, arxa qazma. |
|
|
Qaynaq dayaq plitələrinin, eləcə də axın və axın plitələrinin montaj və qaynaq mövqeləri müvafiq standartlara uyğun olmalıdır. |
|
|
Qaynaq materialları |
Montaj və yapışqan qaynaq üçün istifadə olunan qaynaq materialları rəsmi qaynaq üçün olanlarla uyğun olmalıdır, yəni rəsmi qaynaqda olduğu kimi eyni qaynaq materialları qəbul edilməlidir. |
|
Yüksək möhkəm polad və aşağı möhkəm polad arasında montaj qaynağı üçün qaynaq materialları aşağı möhkəmlikli polad dərəcəsinə uyğun seçilməlidir. |
Əlaqədar Xəbərlər
- Eihe Steel Structure-dan Milli Gün təbrikləri
- Uğurlu İlk Yükləmə! Asiya Sakit Okean Mərakeş Layihəsi Eihe Steel tərəfindən həyata keçirilir
- İxtisas yeniləməsi təsdiqləndi! Eihe Qlobal Bazar İzini Daim Genişləndirir
- Hava limanları və stansiyalar üçün EHSS polad konstruksiyaların çatdırılması
- Qlobal İnkişafa Diqqət: Shandong Polad Struktur Sənaye Assosiasiyası Sənayenin Beynəlxalqlaşması üzrə Təcrübə Mübadiləsi Konfransını Uğurla Keçirir
- EHSS yalnız Qingdaoda 8-ci Shandong Polad Strukturunun Yüksək Keyfiyyətli İnkişaf Forumuna və 2026 SSSIA İllik Konfransına tam müvəffəqiyyətlə ev sahibliyi etdi
Mənə bir mesaj buraxın